Como organizar a parametrização da solda laser em chapas finas
Uma sequência para desenvolver parâmetros em chapas finas: definir a junta, registrar variáveis, comparar amostras e transformar a condição validada em uma referência de trabalho.
Guia de processo
Neste artigo
1. Defina o resultado antes de abrir a tela de parâmetros
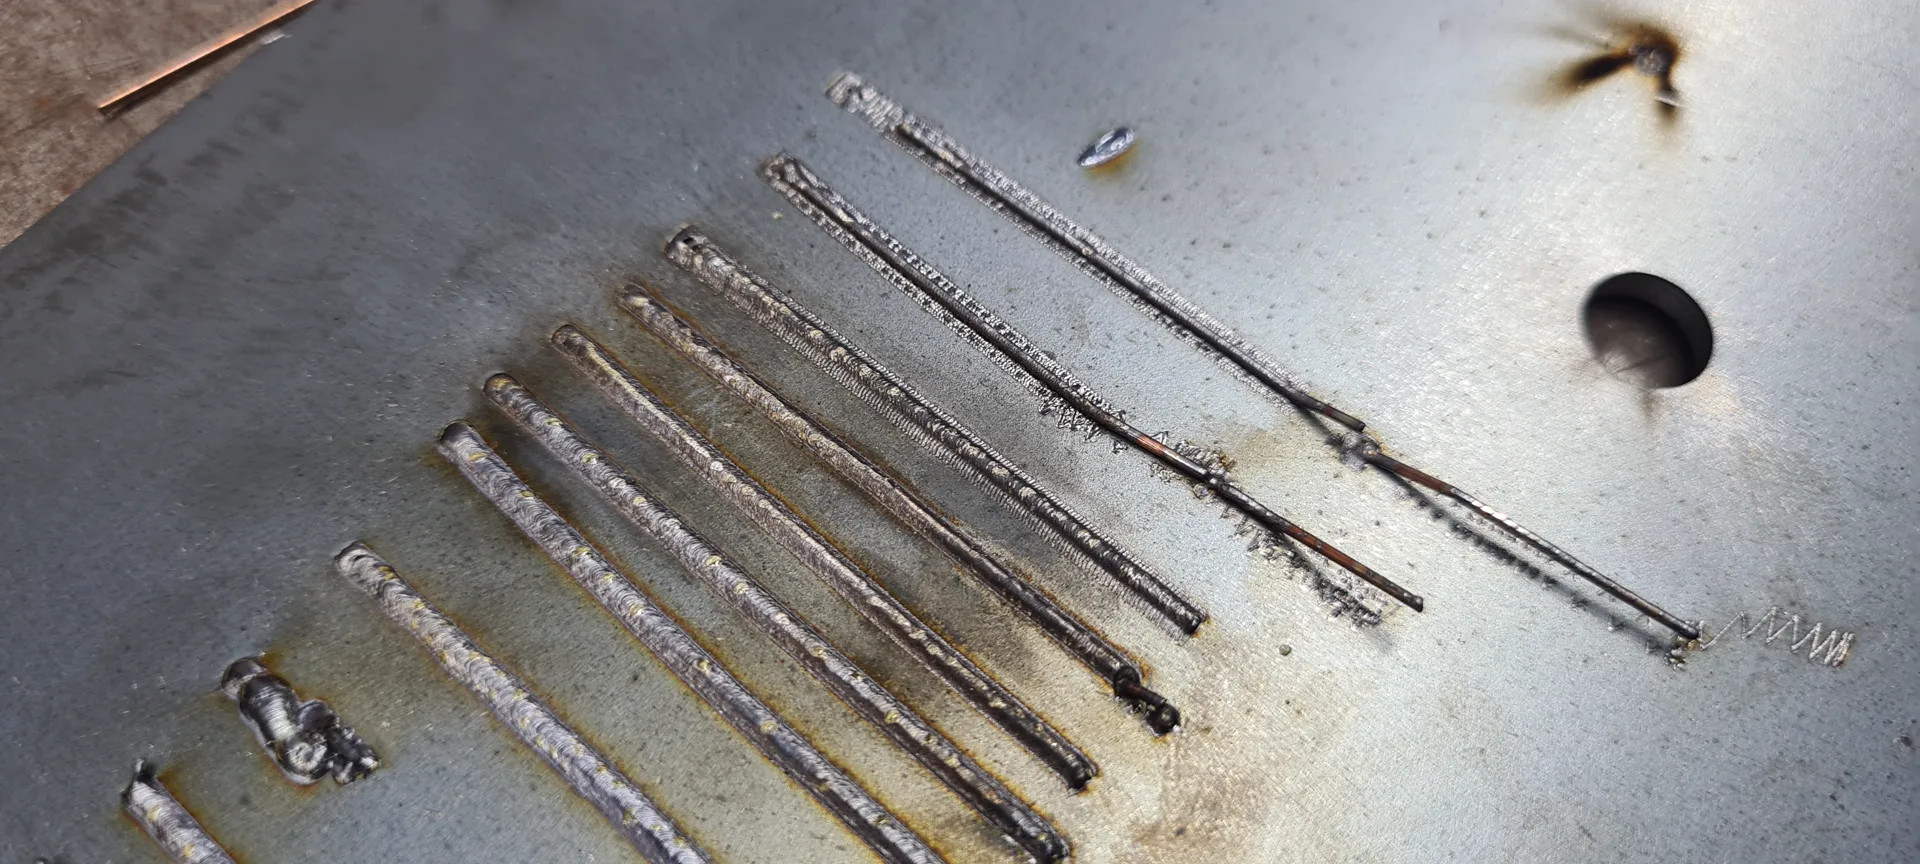
A pergunta inicial não é quanto de potência utilizar. Primeiro, descreva o material, a espessura de cada componente, a junta, o acesso e a função da união. Uma solda para acabamento e uma união com exigência de estanqueidade podem demandar verificações diferentes, mesmo em chapas de mesma espessura.
Em componentes de parede fina, a soldagem por condução térmica é uma das possibilidades de aplicação do laser. Ela tem características diferentes da penetração profunda. A escolha deve acompanhar a geometria e o resultado pretendido. [1]
Estabeleça como as amostras serão avaliadas: dimensões, deformação, continuidade, seção da junta ou outro critério do produto. Sem essa definição, a equipe pode escolher o cordão visualmente mais regular e descobrir depois que ele não atende à função da peça.
2. Descreva uma condição inicial completa
Use uma referência compatível com a máquina e a aplicação, respeitando o manual e os limites do equipamento. Identifique a origem dessa referência. Uma tabela recebida de outra operação pode orientar uma conversa, mas não comprova que a mesma condição funcionará na sua junta.
O registro deve permitir reconstruir o teste. Separe dados da peça, recursos instalados e regulagens. Explicite se uma dimensão corresponde a uma chapa, à soma de espessuras ou ao diâmetro do arame.
| Grupo | Informações essenciais |
|---|---|
| Peça e junta | Material identificado, espessuras individuais, geometria, abertura e preparação |
| Equipamento | Fonte, cabeçote, óptica, modo de emissão e identificação do programa |
| Regulagens | Potência, velocidade, foco, oscilação, gás e alimentação de arame, com unidades |
| Execução | Fixação, posição, sequência, operador ou trajetória robotizada |
| Resultado | Identificação da amostra, inspeção realizada e condição de aceitação |
3. Compreenda o que cada comando representa
O laser concentra energia em uma região pequena, e as condições de interação dependem do feixe e da aplicação. [2] Por isso, não interprete potência isoladamente: relacione-a à velocidade de deslocamento, ao foco e à distribuição de energia.
Quando houver oscilação ou wobble, confirme formato, amplitude, frequência e unidades utilizados pelo sistema. Os recursos disponíveis dependem do cabeçote e da configuração óptica; fabricantes oferecem combinações específicas para cada conjunto. [3]
A ficha deve usar a nomenclatura real da máquina. Evite traduzir automaticamente um campo de “largura” para “raio” ou “diâmetro”. Também diferencie a velocidade do robô da velocidade de alimentação do arame. Essa clareza evita comparações entre grandezas que não representam a mesma coisa.
4. Organize a sequência de testes
Escolha uma condição de partida, identifique a amostra e registre a alteração planejada. Ao variar um fator, mantenha os demais tão constantes quanto a aplicação permitir. Quando for necessário estudar interações, defina previamente as combinações e o modo de comparação.
Por exemplo: para investigar uma mudança de velocidade, mantenha preparação e fixação equivalentes e registre eventuais exceções. Se a segunda amostra também recebeu outra limpeza e outro gás, o resultado não permite atribuir a diferença apenas à velocidade.
Não apague a condição anterior ao obter uma amostra melhor. O histórico mostra o caminho percorrido e permite retomar a investigação quando surgir uma variação de produção. Interrompa testes que excedam limites do equipamento ou das condições de segurança.
5. Verifique a repetibilidade e os limites
Uma janela de processo é uma faixa de condições que atende aos critérios definidos. Seu desenvolvimento exige mais que selecionar um único cordão: é preciso observar como a condição responde às variações relevantes da aplicação.
Inclua peças representativas, alterações de posição e diferentes momentos do ciclo, conforme o plano de validação. A quantidade de amostras e os ensaios não devem ser improvisados pelo artigo; dependem do produto, do risco e dos requisitos contratados.
Se a regulagem só funciona com uma preparação muito restrita, esse limite precisa ser conhecido. Pode ser necessário melhorar a fabricação ou a fixação da peça antes de ampliar os ajustes da máquina.
6. Entregue um padrão que a equipe consiga usar
A referência final deve informar a aplicação a que se destina, a preparação necessária, as regulagens, os critérios de inspeção e os sinais que exigem interromper ou encaminhar a operação. Inclua quem pode alterar a condição e como registrar a revisão.
O aprendizado fica completo quando o operador consegue explicar o que está controlando e reconhecer quando a situação saiu do padrão validado. Uma tabela ajuda a lembrar os números; a capacitação dá sentido ao uso deles.
Fontes e referências
- TRUMPF — Soldagem por condução térmica
- IPG Photonics — Fundamentos e aplicações de soldagem laser
- IPG Photonics — Cabeçotes de soldagem com oscilação
Referências consultadas em 06/09/2026. Estudos e exemplos devem ser interpretados dentro das aplicações e condições descritas nas fontes.
Sua equipe precisa compreender e padronizar os ajustes?
Um treinamento aplicado relaciona os comandos da máquina às variáveis do processo e aos critérios usados na operação.
Conhecer o treinamento