Porosidade na solda laser de alumínio: como investigar a causa
Como organizar a investigação da porosidade: reconhecer o defeito, verificar preparação e proteção gasosa e avaliar o comportamento do processo antes de alterar parâmetros.
Roteiro de investigação
Neste artigo
- 1. Caracterize o defeito antes de procurar um ajuste
- 2. Verifique limpeza, oxidação e condição do material
- 3. Observe a proteção gasosa na região da solda
- 4. Avalie o regime de soldagem e a interação das variáveis
- 5. Transforme observações em testes comparáveis
- 6. Consolide o que foi comprovado
- Fontes e referências
1. Caracterize o defeito antes de procurar um ajuste
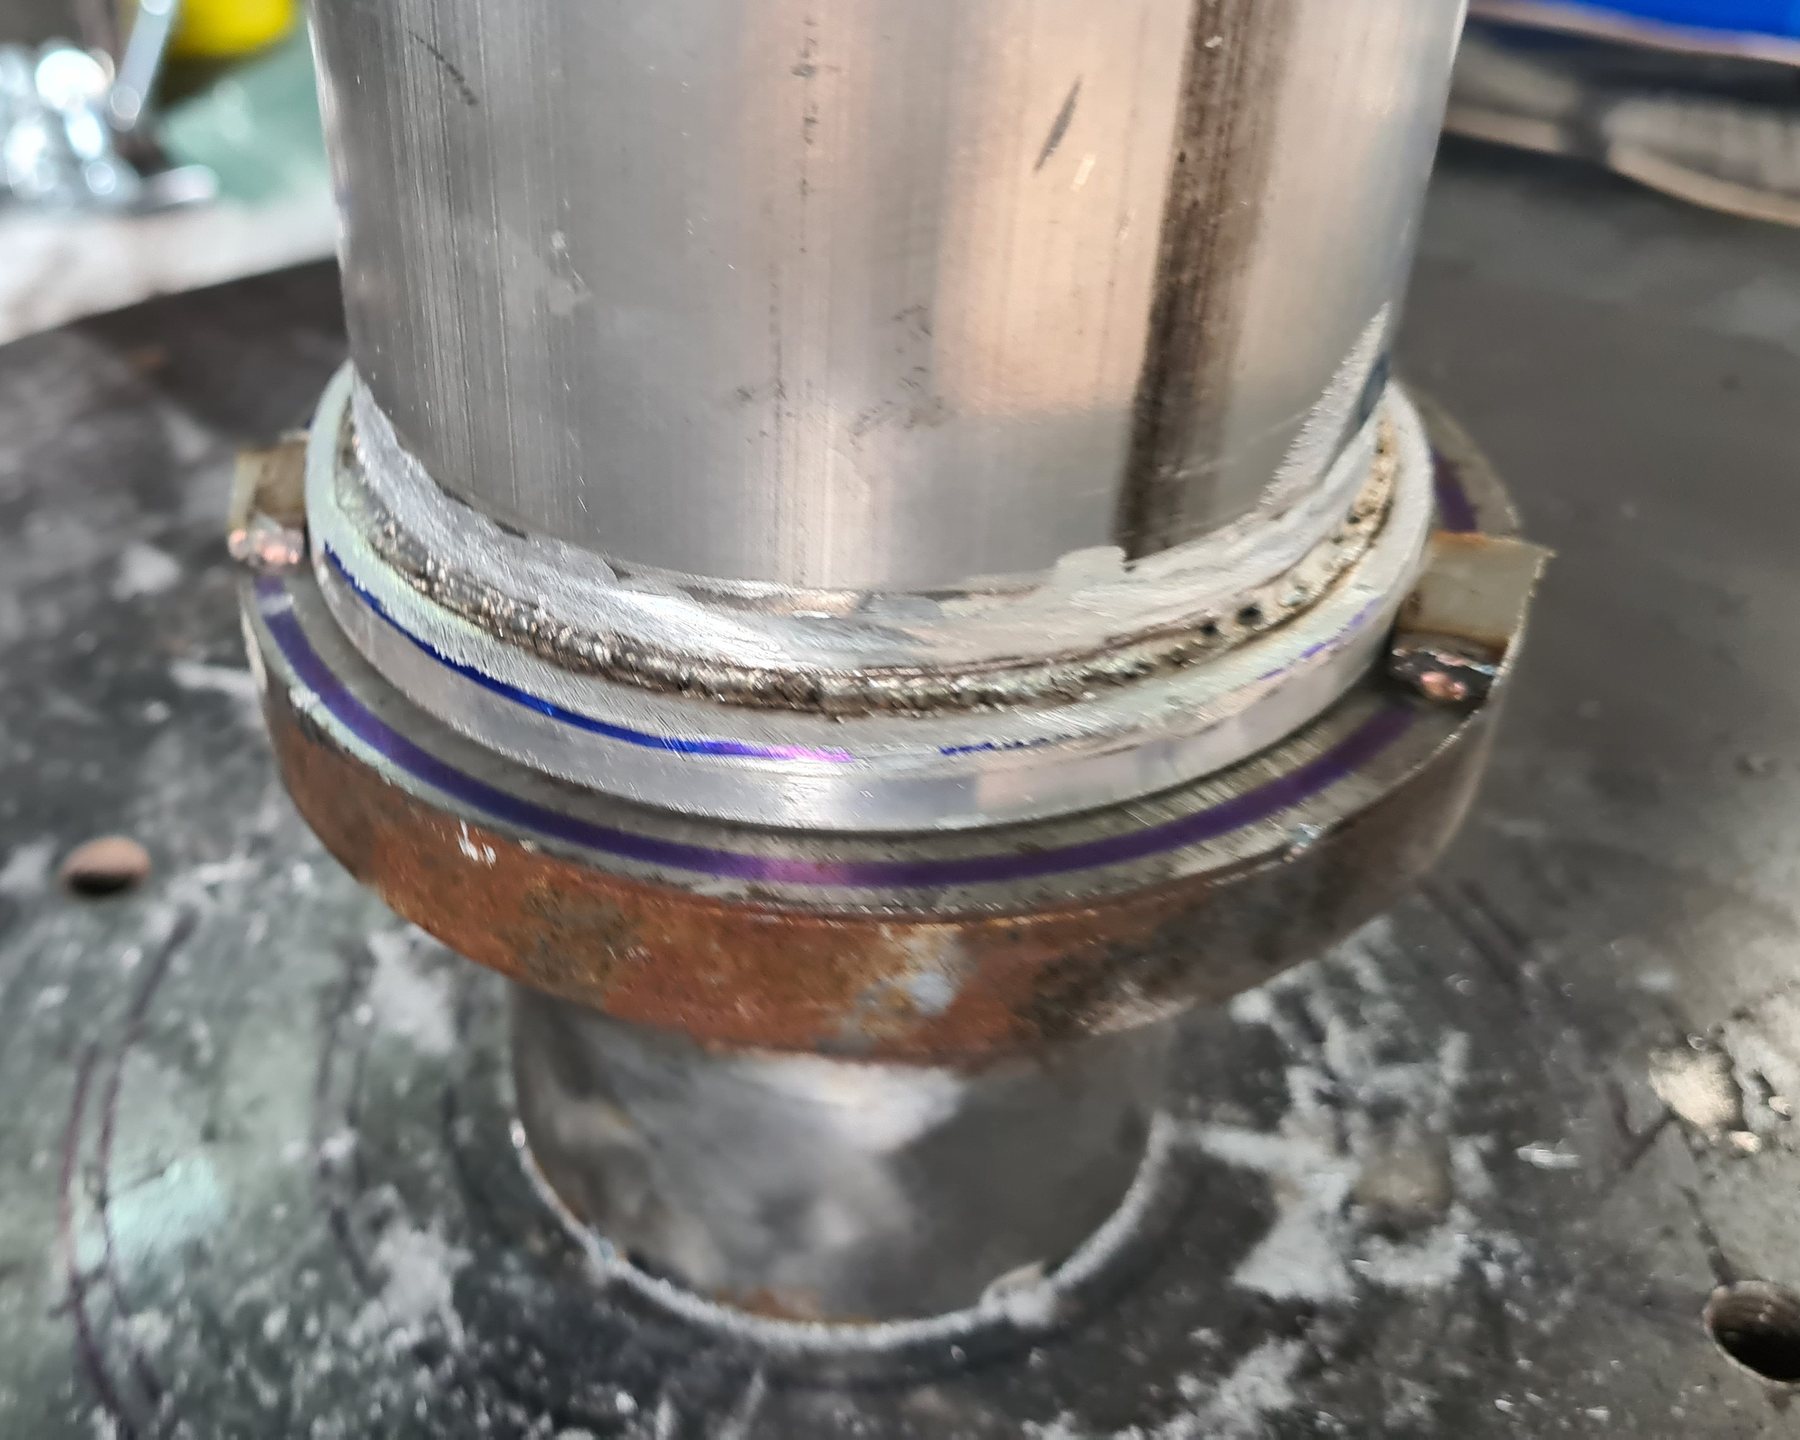
Encontrar poros no cordão não indica automaticamente qual parâmetro deve mudar. A investigação começa pela localização e pela repetição da ocorrência: início, trecho intermediário, final, curva ou mudança de posição da peça. Essa descrição ajuda a formular uma hipótese que possa ser verificada.
Na soldagem laser de alumínio, a porosidade pode estar associada a contaminação, hidrogênio e instabilidade do keyhole, quando esse regime está presente. Mecanismos diferentes podem produzir sinais semelhantes; uma fotografia não basta para escolher entre eles. [1]
Separe as peças e identifique os registros. Anote o lote, a junta, o programa, o operador e o ponto do ciclo em que o problema apareceu. Preserve também uma amostra da condição anterior à mudança, quando isso for possível e autorizado.
2. Verifique limpeza, oxidação e condição do material
Óleo, umidade e resíduos na superfície ou no material de adição merecem investigação. Um estudo do TWI com liga 2024 e laser Nd:YAG avaliou a influência da limpeza do material-base e do arame, da umidade do gás e de sua distribuição. Esses resultados ajudam a compreender o mecanismo, mas não são uma receita transferível para qualquer liga ou equipamento. [2]
Na prática, descreva a preparação utilizada e o intervalo entre preparar e soldar. Registre como peças e consumíveis foram armazenados. Uma alteração de lote ou de manuseio pode ser relevante mesmo quando a programação permanece igual.
Use os produtos e métodos de preparação previstos para a aplicação, observando as instruções de segurança. A comparação deve manter o restante da condição tão estável quanto possível; mudar limpeza, gás e potência ao mesmo tempo prejudica a interpretação.
3. Observe a proteção gasosa na região da solda
A regulagem do fornecimento precisa ser relacionada ao que ocorre junto à peça. Verifique o gás especificado, o circuito de alimentação, a posição e condição do bocal e a presença de correntes de ar. Em trajetórias robotizadas, confira se a orientação do conjunto muda justamente onde o defeito se repete.
Proteção inadequada pode ocorrer tanto com vazão insuficiente quanto excessiva. Portanto, aumentar a vazão não é uma correção universal. [1]
Uma forma útil de documentar o teste é registrar a posição do bocal com a máquina em condição segura, identificar a regulagem e relacionar cada amostra ao trecho da trajetória. Isso permite comparar condições sem depender da memória de quem ajustou.
4. Avalie o regime de soldagem e a interação das variáveis
A soldagem por condução térmica e a soldagem com penetração profunda não devem ser tratadas como o mesmo regime. Na condução, o calor é transmitido ao material; na penetração profunda há formação de uma cavidade de vapor, chamada keyhole. [3]
Quando há keyhole, sua instabilidade e seu colapso podem contribuir para a formação de poros. Isso não autoriza atribuir a causa a ele antes de investigar material, preparação e proteção. [1]
Registre potência, velocidade, posição focal, oscilação, arame e trajetória como um conjunto. Antes de comparar telas, confirme as unidades e o significado dos campos. Um valor de foco ou de oscilação pode representar convenções diferentes em cabeçotes e controladores distintos.
5. Transforme observações em testes comparáveis
| Etapa | O que registrar | Pergunta que a comparação ajuda a responder |
|---|---|---|
| Ocorrência | Posição, frequência e trecho do ciclo | O defeito acompanha a peça ou uma condição do movimento? |
| Preparação | Lote, limpeza e armazenamento | A mudança de preparação alterou a ocorrência? |
| Proteção | Gás, regulagem e posição do bocal | O comportamento varia com a cobertura da região soldada? |
| Processo | Programa, unidades e variáveis alteradas | Qual alteração foi feita entre as amostras? |
| Inspeção | Método, resultado e critério de aceitação | A condição atende à aplicação, além da aparência? |
Defina a hipótese de cada teste, sua condição inicial e o que permanecerá constante. Quando as variáveis interagem, organize uma sequência planejada com apoio técnico, em vez de acumular ajustes sem identificação.
A inspeção visual pode orientar a investigação, mas a aceitação deve considerar o produto e os ensaios especificados. Uma melhora de superfície não comprova a ausência de poros internos nem a repetibilidade na produção.
6. Consolide o que foi comprovado
Uma investigação útil termina com uma relação clara entre condição testada, resultado observado e limite de aplicação. Registre também o que não foi resolvido. Quando uma condição for validada, incorpore preparação, parâmetros, inspeção e resposta a desvios ao procedimento utilizado pela equipe.
O objetivo é permitir que outro profissional compreenda a comparação e repita a condição dentro do escopo validado. A fotografia inicia a conversa; são os registros e a validação que sustentam a decisão.
Fontes e referências
- TWI — Defeitos típicos em soldas laser
- TWI — Estudo sobre porosidade em liga de alumínio 2024, soldada com Nd:YAG
- TRUMPF — Soldagem por condução térmica
Referências consultadas em 06/09/2026. Estudos e exemplos devem ser interpretados dentro das aplicações e condições descritas nas fontes.
A porosidade continua aparecendo na sua aplicação?
Reúna material, junta, equipamento, registros dos testes e condição de ocorrência para uma conversa sobre o diagnóstico.
Conversar sobre a aplicação