Gases de proteção na soldagem laser: o que avaliar no processo
Entenda por que escolher o gás e ajustar a vazão são apenas parte do trabalho. Bocal, alimentação, trajetória e cobertura precisam ser avaliados na região soldada.
Fundamentos aplicados
Neste artigo
1. Identifique qual função o gás deve cumprir
Na soldagem laser, gases de processo podem proteger a região fundida da atmosfera e, em determinadas configurações, atuar no controle da pluma ou do plasma. Essas funções não são equivalentes. O TWI distingue a proteção da solda do controle de vapor e da interação desse vapor com o feixe. [1]
Essa distinção importa ao interpretar orientações técnicas. Uma recomendação desenvolvida para controle de plasma em laser CO₂ não deve ser automaticamente transferida para uma aplicação com laser de fibra. Antes de escolher o gás, identifique material, fonte, cabeçote e finalidade do circuito.
Também diferencie a alimentação destinada à proteção da junta de outros fluxos previstos pelo fabricante para o cabeçote. O fato de existir gás próximo à óptica não comprova, sozinho, cobertura adequada da região soldada.
2. Relacione a indicação de vazão à condição real
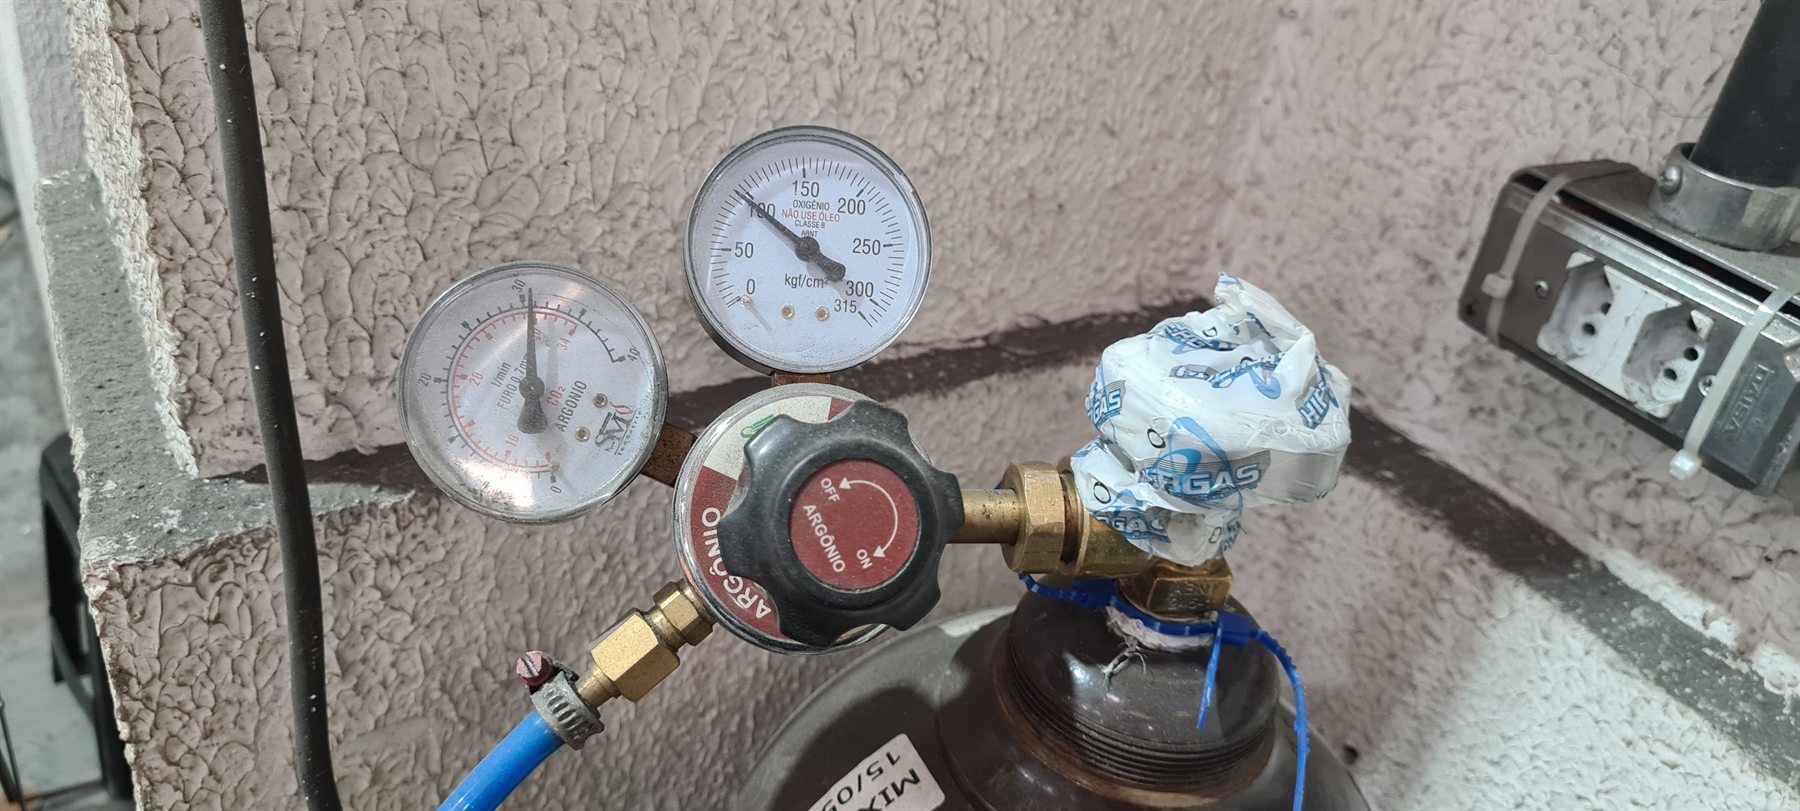
Um número no regulador descreve uma condição de fornecimento; não mostra diretamente como o fluxo se distribui sobre a junta. Bocal, distância, orientação, restrições no circuito e ambiente precisam ser considerados em conjunto.
O TWI associa proteção inadequada, inclusive com vazão excessiva ou insuficiente, à ocorrência de porosidade em soldas laser. [2] A resposta a uma falha não deve ser simplesmente abrir mais o fornecimento.
Registre onde a vazão é indicada, qual instrumento está sendo usado e quais condições foram mantidas durante a comparação. Use os procedimentos previstos para verificar o circuito, sem improvisar testes em linhas pressurizadas ou durante uma condição insegura de operação.
3. Observe a cobertura ao longo da trajetória
Uma posição adequada no início da solda pode mudar durante uma curva ou em outra face da peça. Em uma célula robotizada, relacione o trecho do cordão à orientação do cabeçote e ao acesso do bocal. Em operação manual, descreva o apoio e a posição usados na execução.
Se a alteração de aparência se repete em um ponto do percurso, esse padrão merece registro. Ele orienta a investigação, mas não prova que o gás é a causa: movimento, junta e outros fatores também podem variar naquela posição.
Fotografias da preparação, feitas em condição segura, ajudam a documentar a geometria. Nomeie a amostra e associe-a à regulagem, ao programa e ao trecho avaliado.
4. Confira fornecimento, consumíveis e armazenamento
No estudo específico do TWI sobre liga 2024 soldada com Nd:YAG, a investigação incluiu limpeza e gás com baixa umidade. O contexto do estudo deve ser preservado; os parâmetros experimentais não constituem regulagem para qualquer alumínio. [3]
Para a rotina de investigação, registre o gás especificado, a identificação do fornecimento, o estado do circuito e as trocas de consumíveis. Verifique alterações ocorridas entre uma condição estável e o aparecimento do problema.
A equipe deve conseguir responder o que mudou: cilindro ou rede, mangueira, conexão, bocal, posição da peça, preparação ou programa. Esse histórico reduz a chance de atribuir ao gás um problema que começou em outra parte da operação.
5. Compare sem confundir sintoma e causa
| Observação | O que vale conferir |
|---|---|
| Mudança após troca de fornecimento | Especificação do gás, identificação e condição do circuito |
| Ocorrência concentrada em uma curva | Orientação do bocal, trajetória e geometria da junta |
| Variação entre execuções | Preparação, posição de trabalho e condições mantidas no teste |
| Melhora apenas na aparência | Inspeção complementar prevista e repetibilidade da condição |
Essa tabela organiza perguntas; não substitui diagnóstico. Mantenha os critérios de inspeção definidos para o produto e registre o resultado de cada comparação, inclusive quando a hipótese não for confirmada.
Uma condição aprovada deve se transformar em instrução de trabalho: gás especificado, fornecimento, posição e condição do bocal, verificações de rotina e resposta a desvios. O objetivo é que a proteção seja reproduzida pela equipe, em vez de depender de uma regulagem conhecida por uma única pessoa.
Fontes e referências
- TWI — Proteção gasosa, controle de plasma e de pluma na soldagem laser
- TWI — Defeitos típicos em soldas laser
- TWI — Estudo sobre porosidade em liga de alumínio 2024, soldada com Nd:YAG
Referências consultadas em 06/09/2026. Estudos e exemplos devem ser interpretados dentro das aplicações e condições descritas nas fontes.
Sua aplicação apresenta instabilidade de proteção gasosa?
Leve informações sobre gás, alimentação, bocal, material e trecho da solda em que o problema ocorre.
Avaliar a aplicação