Soldagem laser robotizada: o que avaliar antes da implantação
O que avaliar para integrar peça, processo, robô e equipe: acesso à junta, fixação, trajetória, segurança, validação e transferência de conhecimento.
Guia de implantação
Neste artigo
1. Comece pela aplicação e pelo critério de entrega
Antes de avaliar o tempo de ciclo, descreva o que a célula precisa produzir. Identifique materiais, espessuras, juntas, variantes de peça, volume e requisitos de qualidade. Registre também como o produto será inspecionado. Essa base orienta o desenvolvimento e evita aprovar a instalação apenas porque o robô percorre o programa.
A soldagem laser pode ser integrada a sistemas automatizados, mas o desempenho depende da aplicação e da configuração utilizada. [1] O investimento deve ser examinado junto com o fluxo de peças, a preparação, a inspeção e a capacidade da equipe de sustentar a operação.
Um teste em uma amostra acessível não representa necessariamente o componente completo. Leve para a avaliação as geometrias e condições que geram dificuldade no trabalho real.
2. Verifique peça, junta e fixação
O robô repete uma trajetória programada; isso não significa que todas as peças cheguem à mesma posição. Defina quais referências localizam o componente e como abertura, alinhamento e tolerâncias serão controlados.
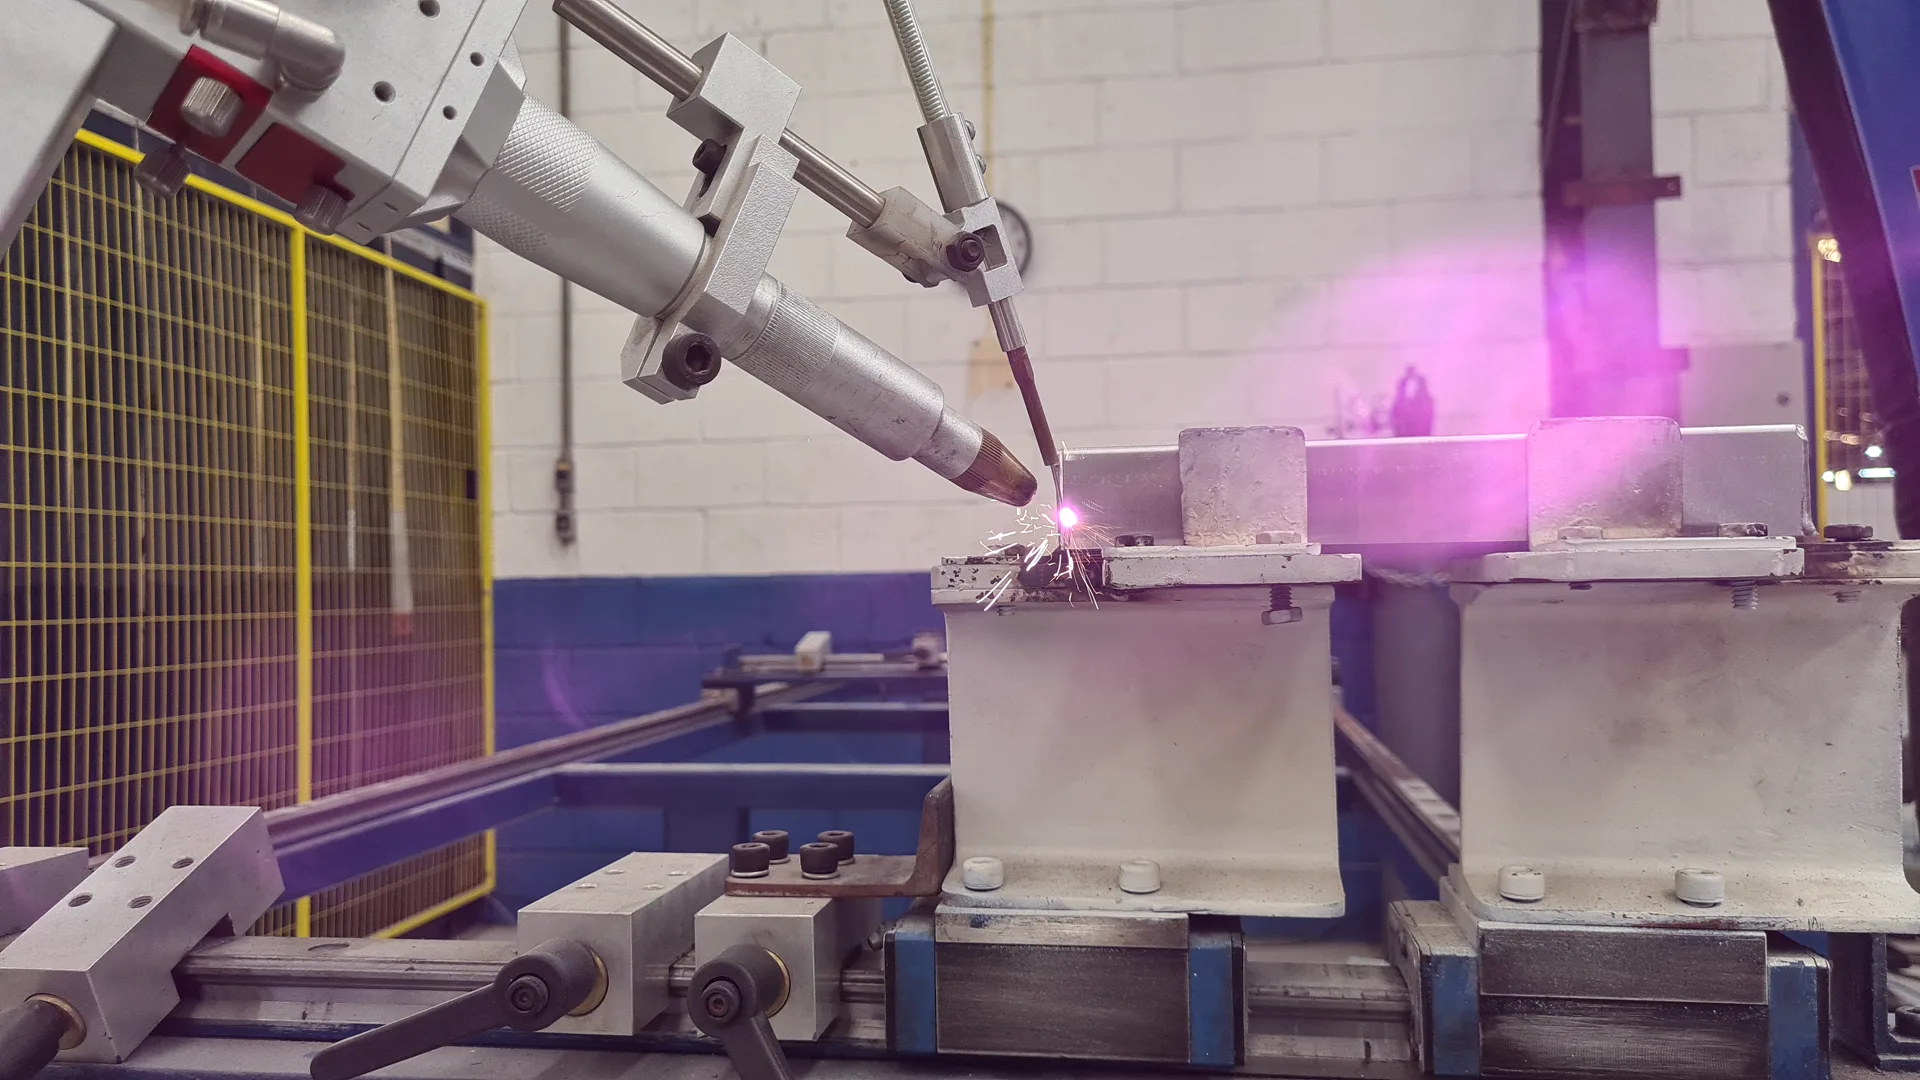
Observe acesso do cabeçote, alimentação do arame, proteção gasosa e interferências do dispositivo. A fixação deve permitir a execução prevista e a retirada da peça dentro das condições de segurança da célula. Mudanças geométricas podem exigir revisão do processo.
Documente a condição aceita da peça de entrada. Se o desenvolvimento utilizou componentes selecionados ou preparados de forma especial, essa informação precisa acompanhar o resultado do teste.
3. Desenvolva trajetória e soldagem em conjunto
Relacione orientação do cabeçote, distância de trabalho, velocidade, oscilação e alimentação do arame ao percurso da junta. Identifique entradas, saídas, curvas e transições que precisam de atenção específica.
A sequência de movimento e emissão deve ser definida por profissionais autorizados, conforme os recursos do equipamento. Não se deve alterar funções de proteção para viabilizar uma trajetória.
Para comparar testes, registre programa e revisão, referências de posição, regulagens e amostra correspondente. Quando uma mudança de trajetória resolver uma ocorrência, documente também as condições da peça e do processo que estavam presentes. Isso evita transformar uma solução localizada em regra para todos os programas.
4. Inclua segurança em todos os modos de trabalho
A NR-12 trata da segurança em máquinas e equipamentos e contempla medidas de proteção e capacitação. A avaliação da célula precisa considerar a utilização e as intervenções previstas, além das demais exigências aplicáveis. [2]
Produção, preparação, manutenção e recuperação após falha apresentam situações diferentes. O projeto e os procedimentos precisam prever quem pode acessar a célula, em qual estado e com quais controles. A segurança laser também deve ser analisada especificamente para a instalação.
A discussão de processo não autoriza suprimir intertravamentos, abrir proteções durante emissão ou improvisar modos de operação. As condições para testar e produzir devem estar estabelecidas antes do desenvolvimento.
5. Planeje a validação da célula
| Tema | Evidência a organizar |
|---|---|
| Produto | Amostras representativas das variantes e tolerâncias previstas |
| Processo | Regulagens, programas e condições de preparação utilizadas |
| Qualidade | Resultados dos métodos de inspeção definidos para o produto |
| Operação | Condições de carga, descarga, troca de peça e retomada |
| Equipe | Orientações, limites de intervenção e registros de capacitação |
| Entrega | Pendências, restrições e responsabilidades documentadas |
O plano deve distinguir capacidade de executar uma amostra, repetibilidade no conjunto de testes e desempenho em produção. São níveis de evidência diferentes. Tempos de ciclo, retrabalho e aprovação precisam ter período, quantidade e critério de cálculo identificados.
Uma redução de tempo em determinado programa não representa automaticamente ganho na saída total da fábrica. Verifique onde a célula se conecta à preparação de peças, à inspeção e às etapas seguintes.
6. Transfira conhecimento para sustentar a operação
A entrega precisa permitir que a equipe reconheça a condição normal, registre um desvio e saiba quando encaminhá-lo. Isso inclui identificar a revisão do programa, conferir a preparação e compreender os limites de alteração das regulagens.
Nos casos ELGIN e LAZZA apresentados neste blog, o desenvolvimento conecta equipamento, aplicação e conhecimento da equipe. O valor da consultoria está em organizar essa relação para a célula real, com registros e limites claros.
Fontes e referências
- IPG Photonics — Fundamentos e aplicações de soldagem laser
- MTE — NR-12: segurança no trabalho em máquinas e equipamentos
Referências consultadas em 06/09/2026. Estudos e exemplos devem ser interpretados dentro das aplicações e condições descritas nas fontes.
Sua célula robotizada apresenta um gargalo de processo?
Descreva a aplicação, o equipamento instalado, a ocorrência e o resultado pretendido para uma avaliação inicial do escopo.
Conversar sobre a célula