LAZZA: desenvolvimento de processo em célula robotizada de 6.000 W
Desenvolvimento de uma base de operação para uma célula de 6.000 W, com estudos por material, geometria de junta e objetivo da soldagem.
Estudo de caso
Neste artigo
Cenário: diferentes aplicações em uma célula de 6.000 W
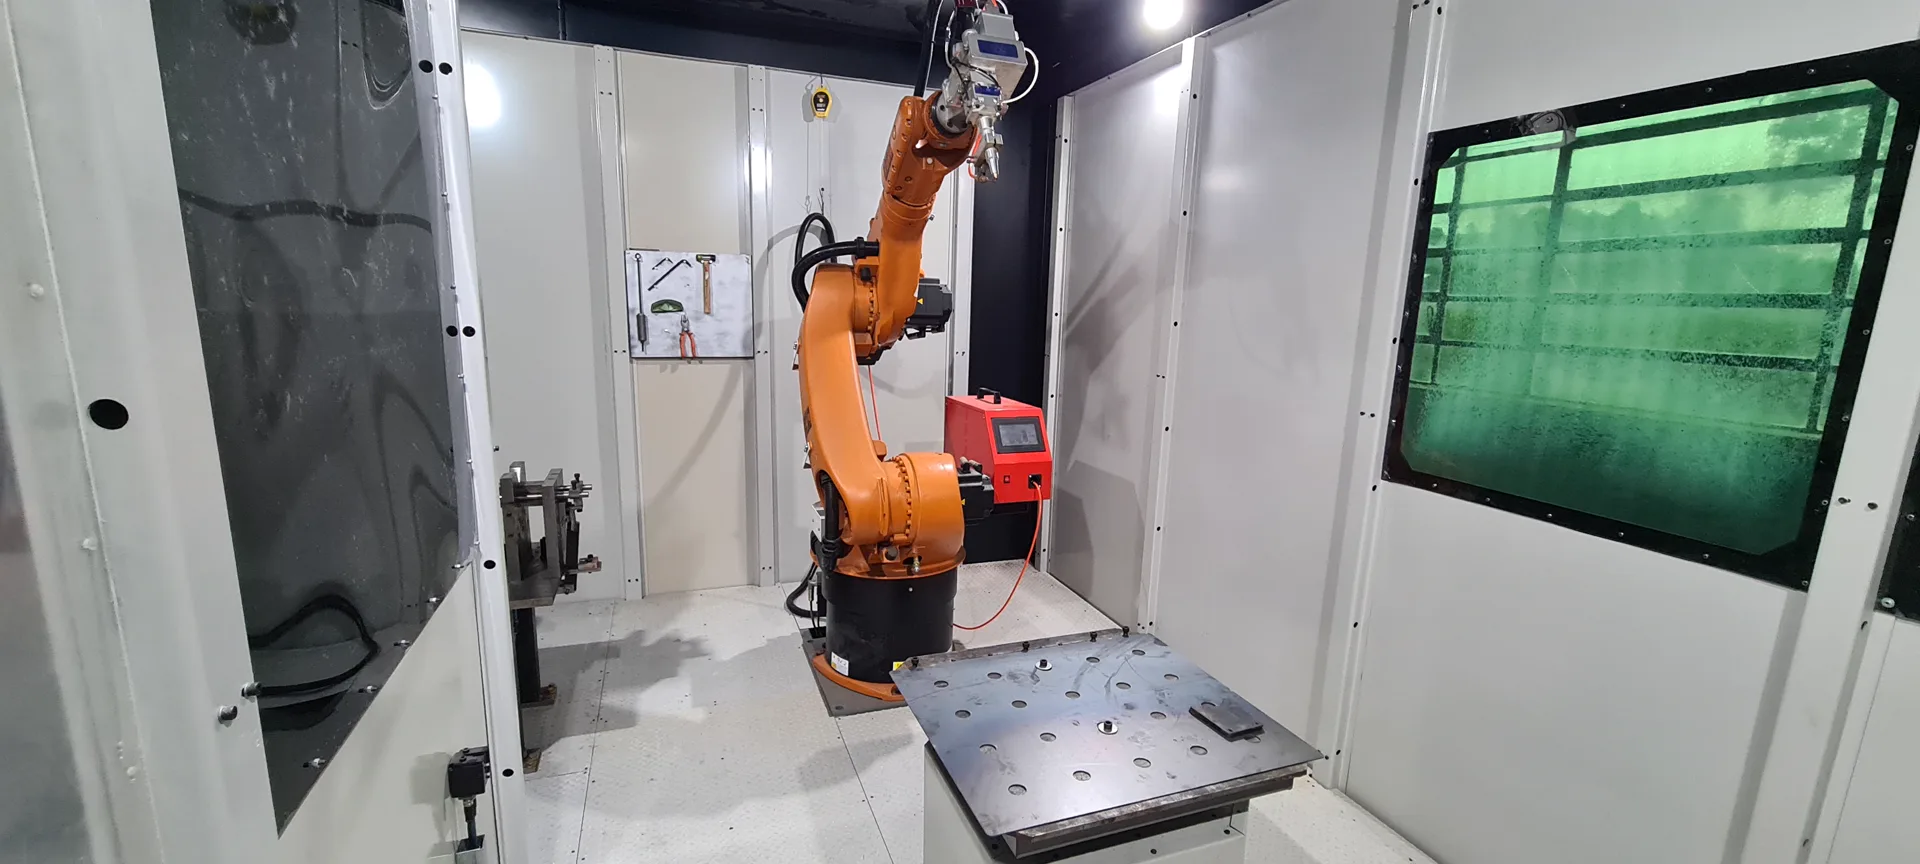
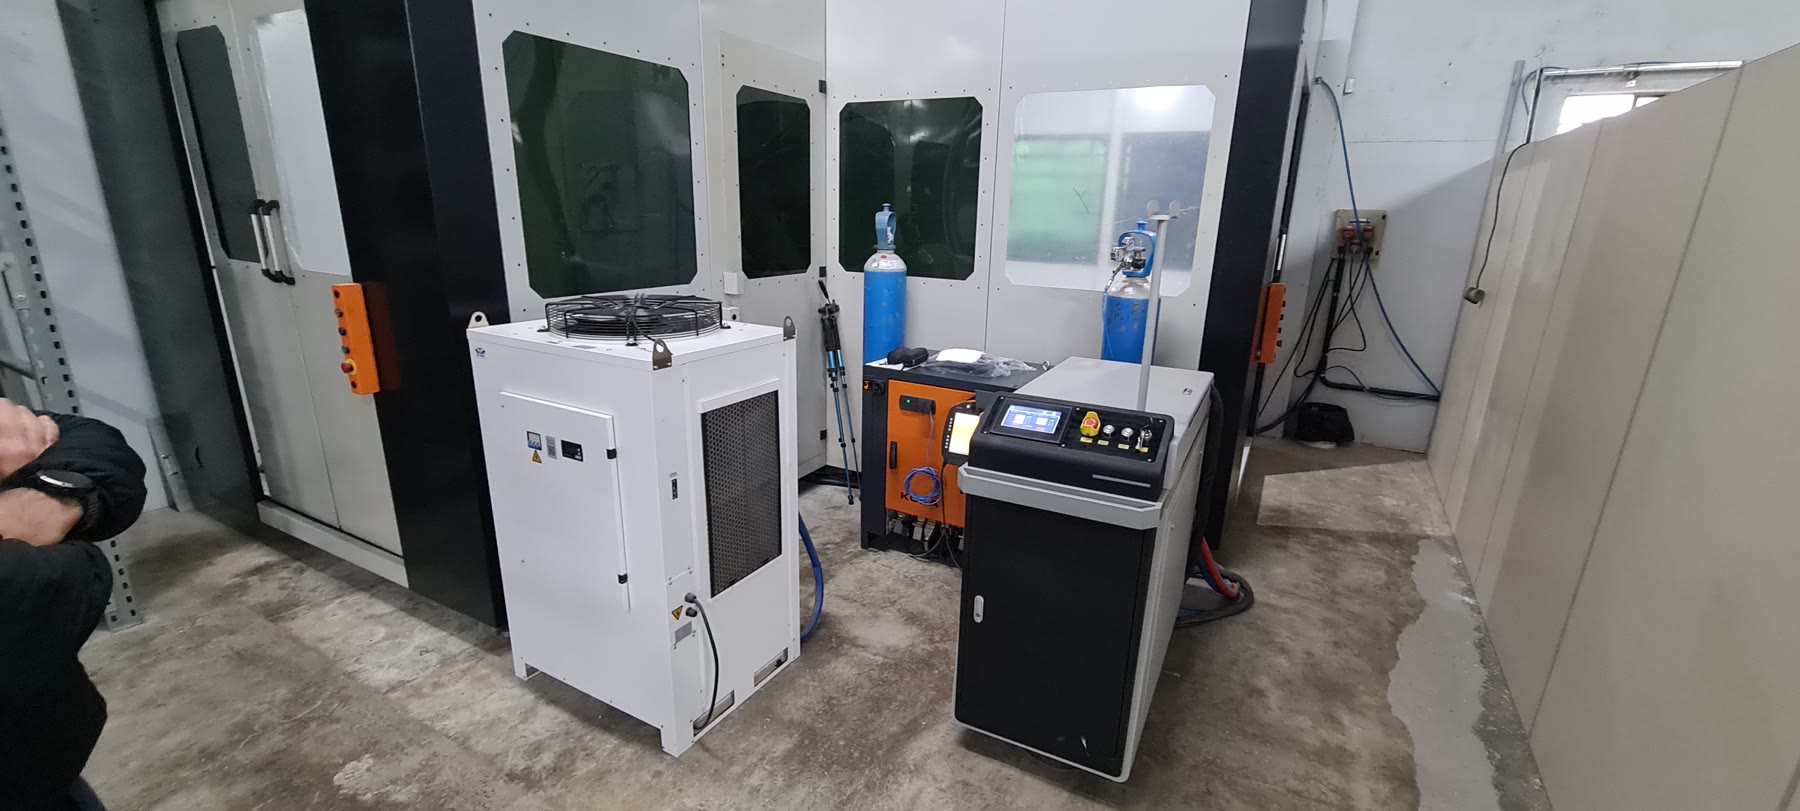
A consultoria LAZZA foi realizada em uma célula com fonte laser WSX ND60B de 6.000 W, robô KUKA com controlador KR C4 e mesa/eixo externo. O desenvolvimento contemplou aço carbono, inox e alumínio, em chapas de 1,06 mm a 6,36 mm. [1]
O desafio era organizar uma base de operação que relacionasse regulagens, materiais, juntas e objetivos da solda. A capacidade nominal da fonte não define, por si só, a condição apropriada para cada combinação.
O escopo também incluiu juntas de duas chapas e uso de arame de 1,6 mm. Esse diâmetro identifica o consumível e deve permanecer distinto das espessuras das peças.
Diagnóstico: compreender a configuração instalada
A análise considerou fonte, cabeçote, robô, mesa/eixo externo, peça, junta, arame, gás, foco e movimento. Essa leitura do conjunto permitiu relacionar os campos de regulagem à execução física dos testes.
As referências precisavam ser compreendidas por aplicação. Uma condição usada em aço carbono não deveria ser transferida automaticamente ao alumínio; o comportamento de cada material precisava orientar seu próprio estudo.
Intervenção: organizar testes e referências por aplicação
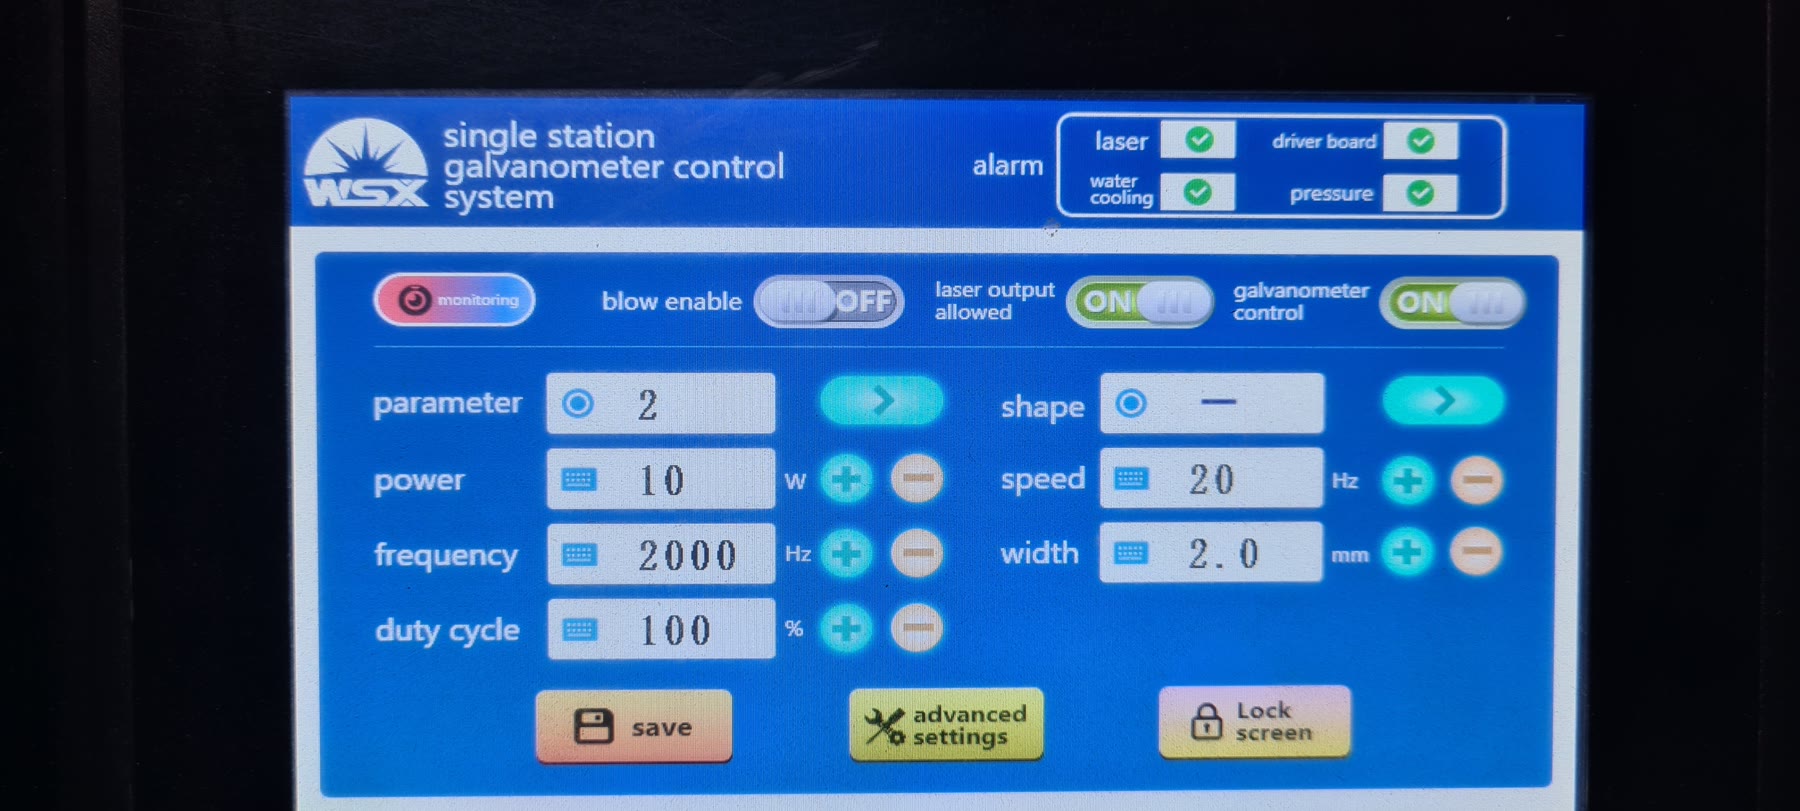
O desenvolvimento avançou da preparação e dos ajustes iniciais para estudos de foco, potência, velocidade, frequência e oscilação. Foram tratados objetivos de união, costura e preenchimento, conforme as aplicações do atendimento.
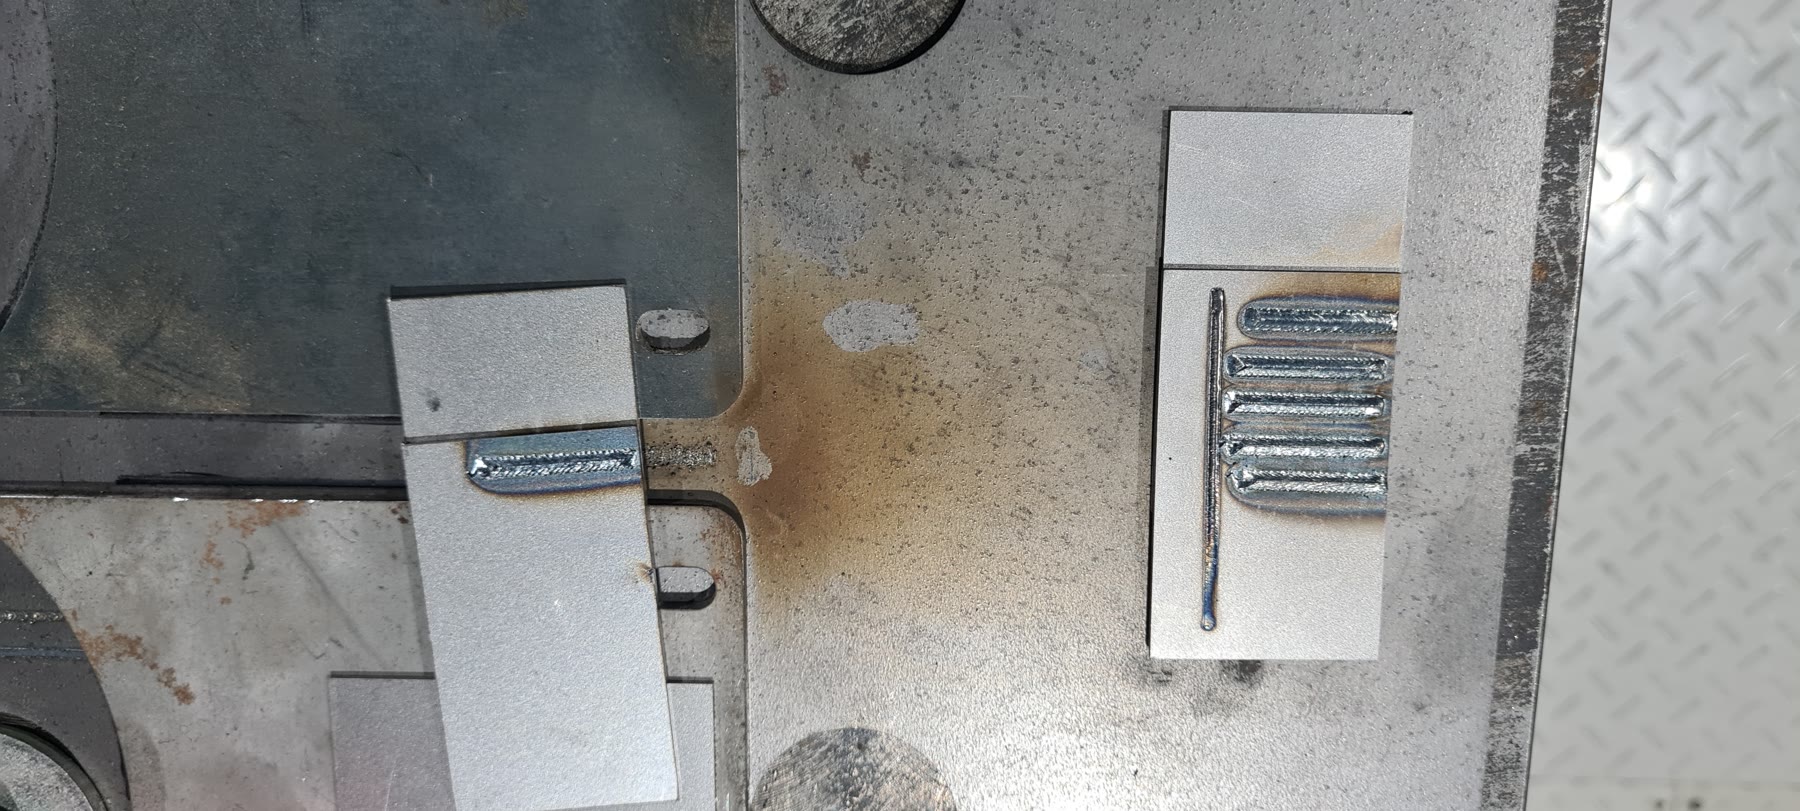
O alumínio recebeu uma etapa própria de parametrização. Os registros e as amostras foram utilizados para relacionar condição de teste e efeito observado, preservando material, espessura e geometria.
O resultado desse trabalho não é uma tabela universal de potência por espessura. É uma referência vinculada à célula e às condições desenvolvidas. A transposição para outra máquina ou junta exige nova avaliação.
| Aspecto | Necessidade tratada | Entrega descrita |
|---|---|---|
| Aplicações | Relacionar diferentes materiais e juntas | Estudos organizados por aplicação e objetivo |
| Regulagens | Compreender os efeitos dos campos do sistema | Referências de foco, potência, velocidade, frequência e oscilação |
| Alumínio | Considerar seu comportamento específico | Etapa própria de estudo e parametrização |
| Conhecimento | Preservar o aprendizado dos testes | Amostras e registro técnico para orientar a equipe |
Resultado: uma base para operar e continuar o desenvolvimento
A consultoria consolidou referências práticas para selecionar e ajustar variáveis conforme material, espessura, junta e objetivo. A documentação técnica e as amostras permitiram preservar as condições trabalhadas.
Não há, nas fontes usadas para esta síntese, uma comparação padronizada de produtividade ou taxa de rejeição antes e depois que permita atribuir um percentual global de melhoria. A tabela apresenta a evolução do trabalho e de sua documentação, sem transformar esse resultado em um indicador inexistente.
A continuidade depende de utilizar as referências dentro do contexto validado, registrar alterações e avaliar novas geometrias. Esse cuidado permite transferir o aprendizado sem perder a ligação com a aplicação real.
Fontes e referências
Referências consultadas em 06/09/2026. Estudos e exemplos devem ser interpretados dentro das aplicações e condições descritas nas fontes.
Sua equipe precisa desenvolver aplicações na célula instalada?
Informe configuração, materiais, geometrias e objetivos para conversar sobre o desenvolvimento e a transferência de conhecimento.
Conversar sobre o desenvolvimento